hsau hsau hsau hsau hsau
hsau hsau hsau hsau
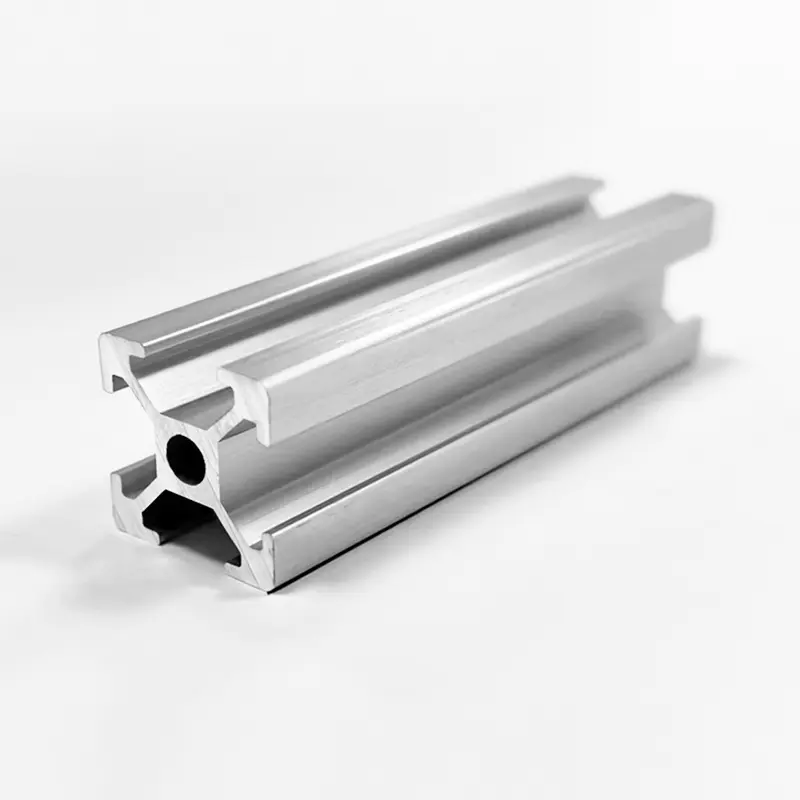
لقد أصبحت قطاعات الألمنيوم مكونات أساسية في الهندسة الحديثة، والبناء، والسيارات، والطاقة المتجددة، والأتمتة الصناعية. تتضمن عملية البثق دفع قطع سبائك الألومنيوم الساخنة من خلال قالب فولاذي مُشكل تحت ضغط هيدروليكي شديد. تنتج هذه العملية مقاطع طولية مستمرة مع مقاطع عرضية معقدة وثابتة تجمع بين خصائص الوزن الخفيف والمتانة الهيكلية.
بالنسبة للمشترين الدوليين، والمهندسين الإنشائيين، ومصنعي المعدات الأصلية، فإن اختيار ملف بثق الألمنيوم الصحيح يتطلب تقييم العديد من العوامل الحاسمة. يتم تحديد خصائص المواد من خلال تكوين السبائك، ودرجة حرارة المعالجة الحرارية، وهندسة المقطع العرضي، وطرق تشطيب السطح. يمكن أن يؤدي اختيار درجة سبيكة خاطئة أو تسمية مزاجية خاطئة إلى عطل ميكانيكي سابق لأوانه، أو تدهور جمالي، أو ارتفاع تكاليف التصنيع، أو تحديات التجميع غير الضرورية.
يقدم هذا الدليل الفني الشامل تحليلاً مقارنًا متعمقًا لسبائك الألومنيوم المعمارية والهيكلية الأساسية، مع التركيز بشكل خاص على 6061، و6063، و6005 أ. فهو يكسر التركيبات الكيميائية، والقوة الميكانيكية، وحالات المزاج، وأداء المعالجة السطحية، وتفاوتات التصميم لمساعدة فرق المشتريات والمهندسين على اختيار ملف البثق الأمثل لمتطلبات التطبيقات المحددة الخاصة بهم.
يعتمد أداء مقاطع الألمنيوم المبثوقة على تركيبته الكيميائية. تنتمي المقاطع المبثوقة القياسية في الغالب إلى سبائك الألومنيوم من سلسلة 6xxx، والتي تتميز بالمغنيسيوم والسيليكون كعناصر صناعة السبائك الرئيسية. تشكل هذه العناصر سيليسيد المغنيسيوم (Mg2Si)، وهو مركب يجعل السبيكة قابلة للمعالجة بالحرارة وتستجيب للتصلب الناتج عن هطول الأمطار.
يحدد التوازن الدقيق للمغنيسيوم والسيليكون والنحاس والكروم والحديد سلوك المعالجة وسرعة البثق والقابلية للتشكيل وقوة ما بعد الشيخوخة لكل درجة من السبائك.
| درجة السبائك | السيليكون (سي) | الحديد (الحديد) | النحاس (النحاس) | المنغنيز (من) | المغنيسيوم (ملغ) | الكروم (الكروم) | الزنك (الزنك) | التيتانيوم (تي) | الألومنيوم (آل) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0.40 - 0.80% | الحد الأقصى 0.70% | 0.15 - 0.40% | الحد الأقصى 0.15% | 0.80 - 1.20% | 0.04 - 0.35% | الحد الأقصى 0.25% | الحد الأقصى 0.15% | التوازن |
| 6063 | 0.20 - 0.60% | الحد الأقصى 0.35% | الحد الأقصى 0.10% | الحد الأقصى 0.10% | 0.45 - 0.90% | الحد الأقصى 0.10% | الحد الأقصى 0.10% | الحد الأقصى 0.10% | التوازن |
| 6005A | 0.50 - 0.90% | الحد الأقصى 0.35% | الحد الأقصى 0.30% | 0.09 - 0.50% | 0.40 - 0.70% | 0.10 - 0.30% | الحد الأقصى 0.20% | الحد الأقصى 0.10% | التوازن |
يجب على المهندسين اختيار سبائك الألومنيوم على أساس معايير الحمل الميكانيكية المحددة، مثل قوة الخضوع تحت التوتر، وقوة الشد القصوى، والاستطالة، وصلابة السطح.
يختلف السلوك الميكانيكي بشكل كبير اعتمادًا على تركيبة السبائك وعملية المعالجة الحرارية المطبقة.
| معلمة الملكية | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | الفولاذ الهيكلي (مرجع) |
|---|---|---|---|---|---|
| قوة الشد القصوى (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| قوة الخضوع (إزاحة 0.2%، MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| الاستطالة عند الاستراحة (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| صلابة برينل (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| حد التعب (MPa) | 60 | 69 | 96 | 85 | 180 |
| معامل المرونة (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| الكثافة (جم/سم3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
تستمد مقاطع الألمنيوم المبثوق جزءًا كبيرًا من قوتها النهائية من تصلب الترسيب، المعروف أيضًا باسم التعتيق الاصطناعي. يعد فهم تسميات المزاج أمرًا بالغ الأهمية عند قراءة الرسومات الهندسية وطلب سحب المواد الخام.
| حالة المزاج | عملية التبريد | الشيخوخة الاصطناعية | مستوى القوة | الاستقرار الأبعاد | أداء الانحناء البارد |
|---|---|---|---|---|---|
| T4 | مياه سريعة / مروحة | لا شيء (العمر الطبيعي) | معتدل | معتدل | ممتاز |
| T5 | الهواء القسري / الضباب | نعم (فرن قياسي) | متوسطة عالية | ممتاز | عادل |
| T6 | إخماد الماء المكثف | نعم (فرن ممتد) | الحد الأقصى | جيد إلى عادل | محدودة |
تقوم مقاطع الألمنيوم المبثوقة بشكل طبيعي بتطوير طبقة رقيقة من أكسيد الألومنيوم السلبي (بسمك 5 إلى 10 نانومتر) عند تعرضها للأكسجين. ومع ذلك، تتطلب البيئات الصناعية والبحرية والمعمارية والزخرفية معالجات سطحية هندسية لتعزيز مقاومة التآكل، ومقاومة التآكل، وتوحيد الألوان، والعزل الكهربائي.
الأنودة هي عملية تحويل كهروكيميائية تعمل على زيادة سماكة طبقة أكسيد الألومنيوم الطبيعية إلى طبقة أنودية متكاملة صلبة مسامية. يتم غمر المظهر الجانبي كالأنود في حمام إلكتروليت حامض الكبريتيك أثناء تطبيق التيار الكهربائي المباشر.
يتضمن طلاء المسحوق رش مسحوق بوليمر جاف متصلد بالحرارة مشحونًا كهربائيًا على ملف بثق الألومنيوم المعالج مسبقًا تمامًا. يتم بعد ذلك خبز القالب في فرن معالجة بدرجة حرارة 180 إلى 200 درجة مئوية، حيث يتم إذابة المسحوق وربطه بشكل متقاطع في طبقة واقية مستمرة.
يجمع الرحلان الكهربائي بين الأنودة وطبقة ثانوية من الراتنج القابل للذوبان في الماء مرسبة كهربائيًا. بعد الأنودة القياسية، يتم غمر المقطع الرطب في خزان طلاء أكريليك أو إيبوكسي تحت تيار كهربائي مباشر، والذي يرسب طبقة بوليمر موحدة داخل وفوق المسام الأنودية قبل المعالجة الحرارية.
تستخدم أنظمة الطلاء السائل PVDF، والتي يشار إليها عادةً بأسماء تجارية مثل Kynar 500 أو Hylar 5000، تقنية راتنجات البوليمر الفلوري الممزوجة بأصباغ السيراميك المتينة. يتم تطبيقه كنظام متعدد الطبقات (طبقة تمهيدية، طبقة ملونة، ومعطف علوي شفاف اختياري)، توفر طلاءات PVDF مقاومة عالية للتدهور الجوي.
| طريقة العلاج | سمك نموذجي | مقاومة التآكل (اختبار رش الملح) | الأشعة فوق البنفسجية وثبات اللون | الصفر والصلابة | تفضيل السبائك الأساسية |
|---|---|---|---|---|---|
| أنودة واضحة | 10 - 25 ميكرون | ممتاز (1,000 hours) | المعلقة | عالية جدًا (8-9 موس) | 6063 (أفضل وضوح) |
| طلاء مسحوق | 60 - 120 ميكرون | جيد جداً (1,000 - 3,000 ساعة) | جيد إلى متميز | معتدل to High | 6063، 6061، 6005أ |
| الرحلان الكهربائي | 15 - 25 ميكرون | متفوقة (2000 ساعة) | ممتاز | عالي (3 ساعات - 4 ساعات) | 6063 |
| طلاء PVDF | 30 - 45 ميكرون | استثنائي (4000 ساعة) | الحد الأقصى / Unmatched | معتدل | 6063، 6061، 6005أ |
يتطلب تصميم ملف بثق الألمنيوم الفعال فهم هندسة الملف الشخصي وتوزيع سمك الجدار وتوازن الوزن المتماثل وتفاوتات التصنيع. التصميم المناسب يقلل من تآكل القالب، ويمنع تشويه تدفق المواد، ويقلل من تكاليف الإنتاج.
يتبع الإنتاج الدولي لسحب الألمنيوم تفاوتات الأبعاد القياسية التي وضعتها منظمات مثل ASTM (الجمعية الأمريكية للاختبارات والمواد) وEN (اللجنة الأوروبية للتوحيد القياسي).
تتطلب معظم مقاطع الألمنيوم الصناعية تصنيع ما بعد البثق، بما في ذلك القطع بأطوال دقيقة، والحفر، والطحن، والتنصت، والثني، والربط قبل التثبيت في التجميعات النهائية.
يمكن ربط سحب الألمنيوم باستخدام أدوات التثبيت الميكانيكية أو الروابط اللاصقة الهيكلية أو طرق اللحام الحراري.
لمساعدة مهندسي التصميم ومديري المشتريات في اختيار المزيج الأمثل من السبائك والمزاج واللمسات النهائية، تسلط المصفوفة أدناه الضوء على المواصفات الموصى بها للقطاعات الصناعية الأساسية.
| قطاع التطبيقات | تطبيق محدد | يوصى بالسبائك والمزاج | تشطيب السطح الأساسي | سائق الهندسة الرئيسية |
|---|---|---|---|---|
| مبنى معماري | إطارات النوافذ والأبواب والجدران الساترة وواجهات المحلات التجارية | 6063-T5 / 6063-T6 | بأكسيد (15-25um) / مسحوق الطلاء / PVDF | جماليات فائقة، هندسة مجوفة معقدة، مقاومة للتآكل |
| الطاقة الشمسية والمتجددة | إطارات تركيب الألواح الشمسية، وقضبان التتبع | 6005A-T6 / 6061-T6 | واضح بأكسيد (10-15um) | نسبة القوة إلى الوزن العالية، مقاومة حمل الرياح، التجميع الميداني السريع |
| السيارات والمركبات الكهربائية | إطارات حاوية البطارية، وعوارض التصادم، وقضبان السقف | 6061-T6 / 6005A-T6 | تحويل خالٍ من الكرومات / طلاء إلكتروني | تأثير امتصاص الطاقة، قوة العائد العالية، قابلية اللحام |
| الأتمتة الصناعية | إطارات معيارية بفتحة T، وأدلة ناقلة، وجسور آلية | 6063-T6 / 6061-T6 | واضح بأكسيد | تفاوتات دقيقة للأبعاد، ومقاومة للخدش السطحي، والصلابة الهيكلية |
| الالكترونيات والتكييف | مشتتات حرارية LED، حاويات عاكسة، مبادلات حرارية | 6063-T5 | بأكسيد / الكهربائي | موصلية حرارية عالية (1200 واط/م ك)، وقابلية بثق رفيعة للغاية |
| النقل والبحرية | أرضيات هيكل الشاحنة، وممرات القوارب، والإطارات الداخلية للسكك الحديدية | 6061-T6 / 6005A-T6 | طلاء مسحوق من الدرجة البحرية / بأكسيد | مقاومة التآكل في بيئات الكلوريد، قوة التعب الديناميكي |
يكمن الاختلاف الرئيسي في التركيب الكيميائي والقوة وأداء تشطيب السطح. يحتوي 6061 على مستويات أعلى من المغنيسيوم والسيليكون، بالإضافة إلى النحاس والكروم المضافين. وهذا يجعل 6061-T6 أقوى بنسبة 30 إلى 40 بالمائة تقريبًا من 6063-T6، مما يجعله مثاليًا للتطبيقات الهيكلية ذات الأحمال الثقيلة. في المقابل، يتمتع 6063 بتركيبة أنظف ذات محتوى نحاسي منخفض، مما يوفر قابلية بثق استثنائية إلى أشكال معقدة أو رقيقة الجدران وينتج سطحًا مؤكسدًا فائقًا للتطبيقات المعمارية.
لا يحتوي الألومنيوم 6063 تقريبًا على أي نحاس أو محتوى منخفض من الحديد، مما يسمح له بتكوين طبقة أكسيد أنوديك موحدة للغاية وواضحة ومشرقة عند معالجتها كهربائيًا. يحتوي 6061 على النحاس (0.15 إلى 0.40 بالمائة) والكروم، اللذين يشكلان جسيمات طورية صغيرة الحجم تشتت الضوء، مما يؤدي إلى مظهر أغمق قليلاً أو رمادي أو مرقش بعد الأكسدة. بالنسبة للمكونات المعمارية المرئية، يوفر 6063 تناسقًا فائقًا للسطح وتألقًا للألوان.
تشير تسميات الحالة المزاجية إلى المعالجة الحرارية والمعالجة الميكانيكية المطبقة على ملف الألمنيوم. على سبيل المثال، يوفر مزاج T4 قوة معتدلة مع ليونة عالية، مما يجعله مناسبًا للمقاطع التي تتطلب الانحناء البارد بعد البثق. يتم إنتاج الحالة المزاجية T5 عن طريق تبريد الهواء في مكبس البثق متبوعًا بالتعمير الاصطناعي، مما يوفر قوة جيدة وثبات الأبعاد مع الحد الأدنى من التشوه الحراري. يتضمن مزاج T6 التبريد القوي للمياه والتعمير الاصطناعي الممتد، مما يحقق أقصى قدر من قوة الشد والصلابة للهياكل الحاملة.
نعم، يمكن لسحب الألمنيوم أن يحل محل الفولاذ الهيكلي في العديد من التطبيقات الحاملة، مما يوفر تخفيضًا في الوزن بنسبة 60 بالمائة تقريبًا. في حين أن الألومنيوم لديه ما يقرب من ثلث الكثافة ومعامل المرونة للفولاذ (68.9 جيجا باسكال مقابل 200 جيجا باسكال)، يمكن للمهندسين الإنشائيين التعويض عن الصلابة المنخفضة عن طريق زيادة عمق المقطع العرضي وتحسين عزم القصور الذاتي للقسم. كما يوفر الألومنيوم مقاومة طبيعية للتآكل، مما يقلل من تكاليف الصيانة طويلة المدى المرتبطة بحماية الفولاذ من الصدأ.
عادةً ما ينتج الالتواء والالتواء عن سرعة تدفق المعدن غير المتساوية عبر أرض قالب البثق، أو التبريد غير المنتظم عبر المقاطع العرضية غير المتماثلة عند خروج المظهر الجانبي من القالب، أو تخفيف الضغط غير المتساوي أثناء التمدد. يساعد تصميم المقاطع ذات سماكة جدار موحدة، وتماثل مقطعي متوازن، ونصف قطر انتقالي مناسب على ضمان التدفق المتساوي للمواد والتبريد الموحد، والحفاظ على تفاوتات استقامة الأبعاد الدقيقة.

الهاتف
+86-021-5788 5585
+86-133 8191 2789
البريد الإلكتروني
العنوان
رقم 218، طريق تشونغده، مدينة شياوكونشان، منطقة سونغجيانغ، شنغهاي، الصين
وسائل الإعلام